[点晴模切ERP]离型纸模切后产品被带起怎么办?排废带料、产品粘刀,先查这三个地方
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
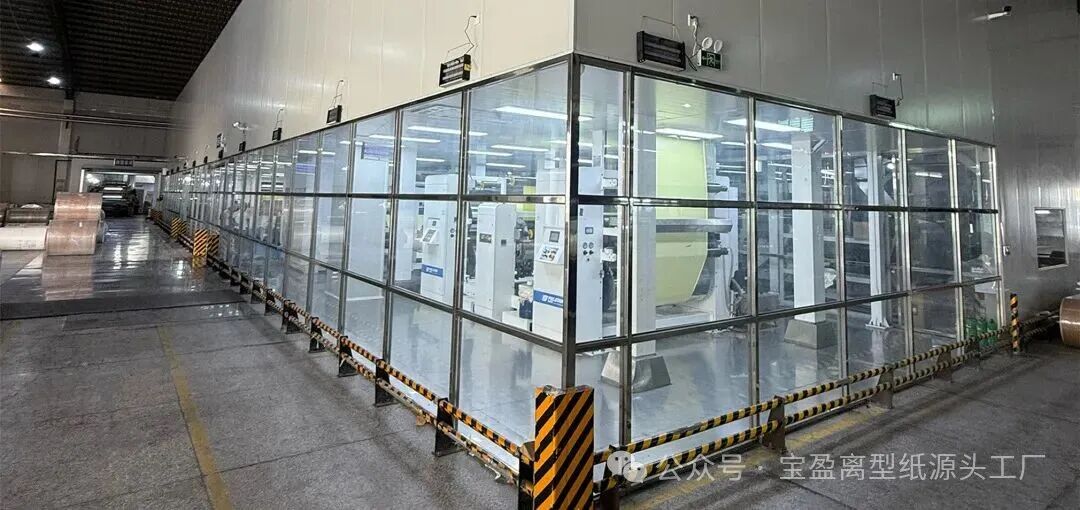
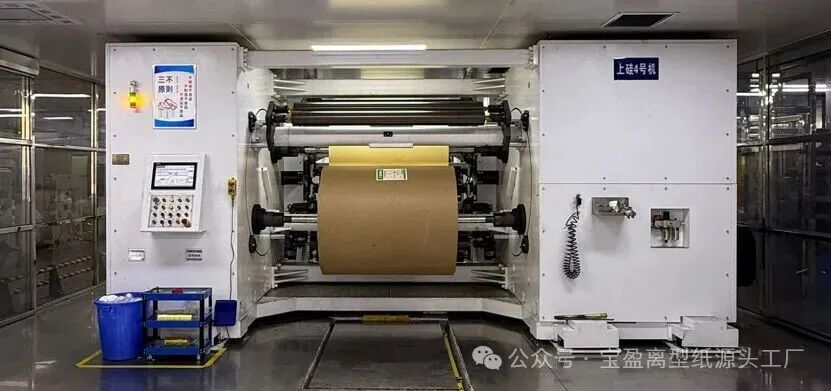
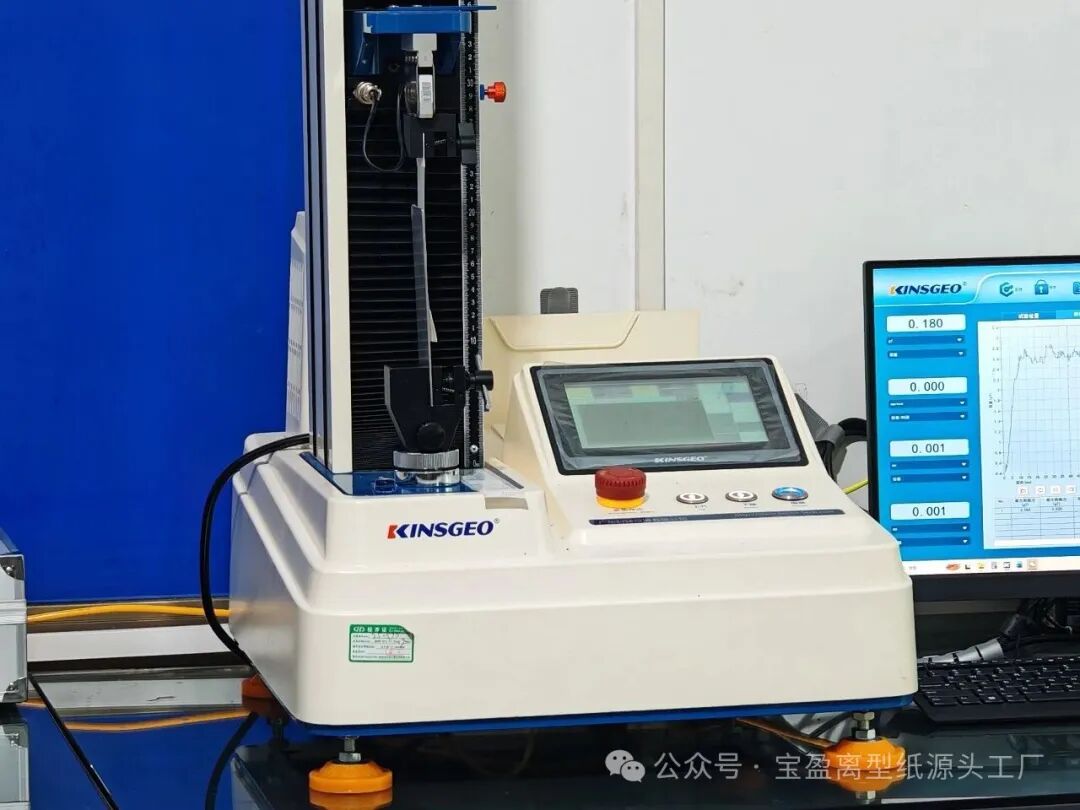
|离型纸工厂图片 深圳一家模切厂的技术员小陈,最近被一批手机防尘网的订单搞得焦头烂额。模切后的排废工序总是出问题——产品被废料带起,粘在刀模上,每冲切几十次就要停机清理一次。良率从95%掉到78%。 小陈换了三套新刀模,调了模切压力和速度,问题依旧。最后我们把离型纸和胶带一起拿回来做模拟模切测试,发现离型力只有1.2g——远低于标称的3-5g。离型力太轻,产品在排废时“抓不住”离型纸,被废料一带就走了。 产品被带起,不一定是刀模的问题,离型力匹配才是第一道关。 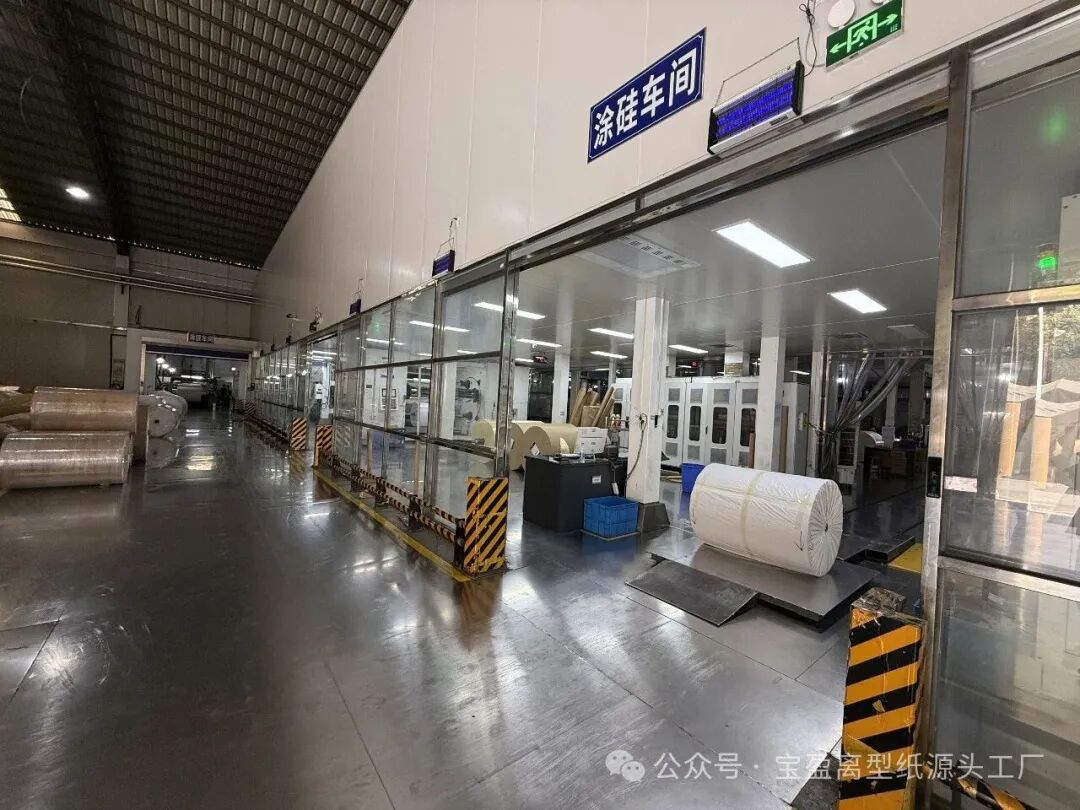 一、产品带起的三种成因成因一:离型力过轻 离型力是胶带从离型纸上剥离时所需的力。如果离型力过轻(比如标称3-5g,实测只有1-2g),胶带与离型纸之间的“锚定力”不足。排废时,废料边被拉起,产品也跟着被带走。这类问题通常伴随“硅油转移”——硅油跑到了胶面上,胶面被污染。 成因二:胶层厚度偏大或初粘力过高 胶层越厚,胶带与离型纸的接触面积越大,剥离时需要的力量越大。如果胶层厚度超过设计值,或者胶水初粘力过高,排废时产品容易被废料“拽”走。 成因三:模切压力过大或刀模角度不当 模切压力过大,刀刃过度切入离型纸,造成离型纸局部变形,产品与离型纸的贴合状态被破坏。刀模角度不当,切断面不整齐,排废时废料边与产品之间的连接没有被干净切断,产品被连带拉起。 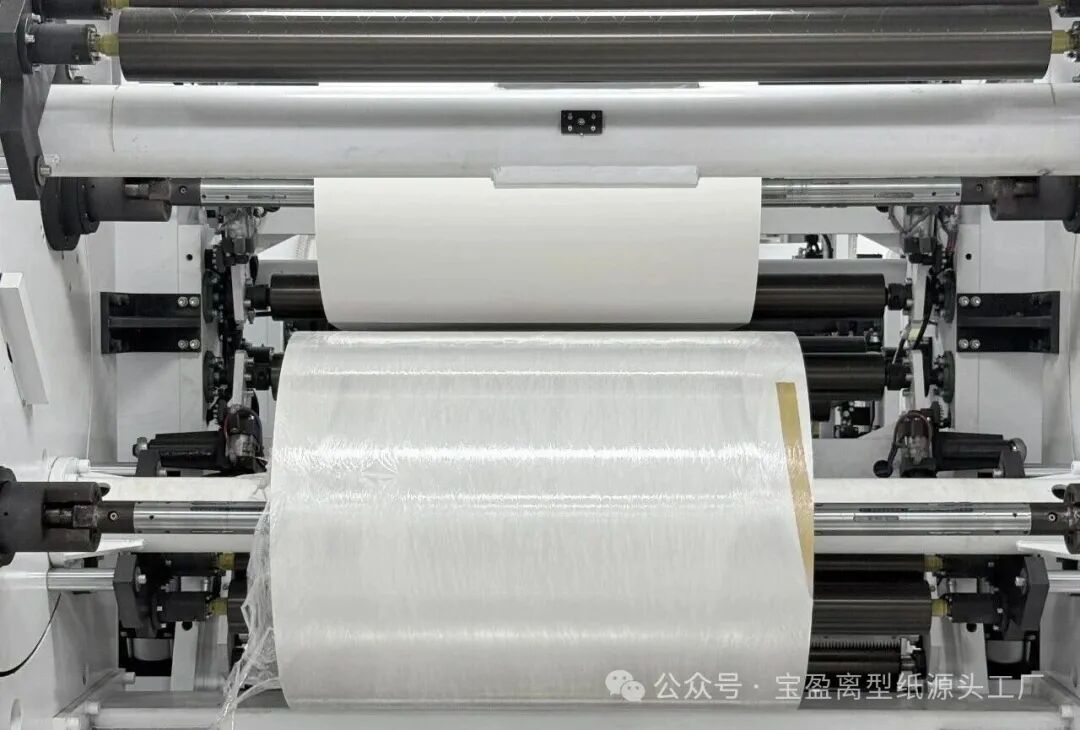 二、一张表快速定位产品带起原因
三、源头工厂的防带起措施
|
关键字查询
相关文章
正在查询... 
|


 400 186 1886